หัวกัดวงแหวน TCT (ทังสเตนคาร์ไบด์ปลายแหลม) เป็นเครื่องมือสำคัญในอุตสาหกรรมต่างๆ รวมถึงการก่อสร้าง งานโลหะ และการผลิต หัวกัดเหล่านี้ได้รับการออกแบบมาให้ตัดวัสดุแข็ง เช่น เหล็ก สแตนเลส และเหล็กหล่อได้อย่างมีประสิทธิภาพ อย่างไรก็ตาม หนึ่งในความท้าทายที่สำคัญที่ต้องเผชิญเมื่อใช้หัวกัดวงแหวน TCT คือการสร้างอุณหภูมิสูงในระหว่างกระบวนการตัด อุณหภูมิสูงอาจทำให้เกิดการสึกหรอก่อนเวลาอันควร ประสิทธิภาพการตัดลดลง และอาจสร้างความเสียหายให้กับเครื่องตัดได้ ในฐานะซัพพลายเออร์เครื่องตัดวงแหวน TCT ฉันเข้าใจถึงความสำคัญของการปกป้องเครื่องมืออันมีค่าเหล่านี้จากอุณหภูมิสูง ในบล็อกโพสต์นี้ ฉันจะแชร์กลยุทธ์ที่มีประสิทธิภาพเพื่อช่วยคุณปกป้องหัวกัดวงแหวน TCT และยืดอายุการใช้งาน
ทำความเข้าใจสาเหตุของอุณหภูมิสูง
ก่อนที่จะเจาะลึกเกี่ยวกับมาตรการป้องกัน สิ่งสำคัญคือต้องทำความเข้าใจว่าเหตุใดอุณหภูมิสูงจึงเกิดขึ้นในระหว่างกระบวนการตัด เมื่อหัวกัดวงแหวน TCT สัมผัสกับชิ้นงาน จะเกิดแรงเสียดทานระหว่างฟันของหัวกัดกับวัสดุ แรงเสียดทานนี้แปลงพลังงานกลเป็นพลังงานความร้อน ส่งผลให้อุณหภูมิของเครื่องตัดสูงขึ้น มีหลายปัจจัยที่ทำให้เกิดความร้อนเพิ่มขึ้น ได้แก่:
- ความเร็วในการตัด:ความเร็วตัดที่สูงอาจทำให้เกิดการเสียดสีและการเกิดความร้อนได้อย่างมีนัยสำคัญ หากความเร็วตัดเร็วเกินไปสำหรับวัสดุที่ถูกตัด เครื่องตัดอาจมีความร้อนมากเกินไป
- อัตราการป้อน:อัตราป้อนที่ไม่เหมาะสมอาจทำให้เกิดความร้อนมากเกินไปได้ หากอัตราการป้อนช้าเกินไป เครื่องตัดอาจเสียดสีกับวัสดุแทนที่จะตัดให้สะอาด ทำให้เกิดความร้อนมากขึ้น ในทางกลับกัน หากอัตราการป้อนเร็วเกินไป เครื่องตัดอาจทำงานหนักเกินไป ทำให้เกิดความร้อนเพิ่มขึ้นและอาจเกิดความเสียหายได้
- ความแข็งของวัสดุ:วัสดุที่แข็งกว่านั้นต้องใช้แรงในการตัดมากกว่า ซึ่งอาจส่งผลให้เกิดความร้อนที่สูงขึ้น เมื่อตัดวัสดุ เช่น สแตนเลสหรือเหล็กชุบแข็ง หัวกัดจะต้องเผชิญกับความเครียดและความร้อนที่มากขึ้น
- ขาดการหล่อลื่น:การหล่อลื่นมีบทบาทสำคัญในการลดแรงเสียดทานและความร้อนในระหว่างกระบวนการตัด หากไม่มีการหล่อลื่นที่เหมาะสม ฟันของเครื่องตัดจะทื่อได้อย่างรวดเร็ว และอุณหภูมิก็จะสูงขึ้นอย่างรวดเร็ว
กลยุทธ์ในการปกป้องหัวกัดวงแหวน TCT จากอุณหภูมิสูง
1. เลือกพารามิเตอร์การตัดที่เหมาะสม
การเลือกความเร็วตัดและอัตราป้อนที่เหมาะสมถือเป็นสิ่งสำคัญในการป้องกันความร้อนสูงเกินไป ดูคำแนะนำของผู้ผลิตสำหรับหัวกัดวงแหวน TCT และวัสดุที่คุณกำลังตัดโดยเฉพาะ คำแนะนำเหล่านี้อิงจากการทดสอบที่ครอบคลุม และรับประกันประสิทธิภาพสูงสุดและอายุการใช้งานของหัวกัด โดยทั่วไป แนะนำให้ใช้ความเร็วตัดช้าลงและอัตราป้อนปานกลางสำหรับวัสดุที่แข็งกว่าเพื่อลดการสร้างความร้อน
ตัวอย่างเช่น เมื่อตัดเหล็กสเตนเลส โดยทั่วไปความเร็วตัดประมาณ 20-30 ฟุตผิวต่อนาที (SFM) และอัตราการป้อน 0.001-0.003 นิ้วต่อฟันซี่ ถือว่าเหมาะสม ปรับพารามิเตอร์การตัดตามความแข็ง ความหนาของวัสดุ และประเภทของเครื่องจักรที่คุณใช้
2. ใช้น้ำมันหล่อลื่นคุณภาพสูง
การหล่อลื่นเป็นวิธีที่มีประสิทธิภาพที่สุดในการลดแรงเสียดทานและความร้อนในระหว่างกระบวนการตัด น้ำมันตัดกลึงหรือสารหล่อลื่นคุณภาพสูงสามารถปรับปรุงประสิทธิภาพและอายุการใช้งานของหัวกัดวงแหวน TCT ของคุณได้อย่างมาก เมื่อเลือกน้ำมันหล่อลื่น ให้เลือกผลิตภัณฑ์ที่ออกแบบมาเป็นพิเศษสำหรับงานตัดโลหะ โดยทั่วไปน้ำมันหล่อลื่นเหล่านี้จะมีสารเติมแต่งที่ช่วยลดแรงเสียดทาน ป้องกันการเชื่อมเศษ และกระจายความร้อน
น้ำมันหล่อลื่นมีสองประเภทหลัก: แบบน้ำและแบบน้ำมัน สารหล่อลื่นสูตรน้ำเป็นมิตรกับสิ่งแวดล้อมและมีคุณสมบัติในการระบายความร้อนที่ดี ทำให้เหมาะสำหรับการใช้งานส่วนใหญ่ ในทางกลับกัน สารหล่อลื่นที่มีน้ำมันเป็นหลักให้การหล่อลื่นที่ดีกว่าและเหมาะอย่างยิ่งสำหรับการตัดวัสดุที่แข็งกว่า
ทาสารหล่อลื่นให้ทั่วเครื่องตัดและชิ้นงานก่อนเริ่มกระบวนการตัด คุณสามารถใช้ขวดสเปรย์ แปรง หรือระบบหล่อลื่นเพื่อให้มั่นใจว่าปกปิดได้ทั่วถึง ในระหว่างกระบวนการตัด ให้ทาสารหล่อลื่นต่อไปตามช่วงเวลาสม่ำเสมอเพื่อรักษาประสิทธิภาพสูงสุด
3. ตรวจสอบกระบวนการตัด
การตรวจสอบกระบวนการตัดอย่างสม่ำเสมอสามารถช่วยให้คุณตรวจพบสัญญาณของความร้อนสูงเกินได้ตั้งแต่เนิ่นๆ และดำเนินการแก้ไขได้ ให้ความสนใจกับตัวบ่งชี้ต่อไปนี้:
- การตรวจสอบด้วยสายตา:ตรวจสอบใบมีดว่ามีสัญญาณของการเปลี่ยนสีหรือไม่ ซึ่งอาจบ่งบอกถึงความร้อนสูงเกินไป หัวกัดวงแหวน TCT ปกติควรมีสีเงินหรือสีเทา หากเครื่องตัดเปลี่ยนเป็นสีน้ำเงินหรือสีดำ อาจเป็นเพราะโดนความร้อนมากเกินไป
- ประสิทธิภาพการตัด:หากเครื่องตัดเริ่มตัดช้าลงหรือต้องใช้แรงมากขึ้น อาจเป็นสัญญาณของความร้อนสูงเกินไปหรือหมองคล้ำ หยุดกระบวนการตัดทันทีและตรวจสอบเครื่องตัด
- เซ็นเซอร์อุณหภูมิ:เครื่องตัดขั้นสูงบางเครื่องมีเซนเซอร์วัดอุณหภูมิที่สามารถตรวจสอบอุณหภูมิของเครื่องตัดได้แบบเรียลไทม์ หากอุณหภูมิสูงเกินขีดจำกัดที่ปลอดภัย เครื่องจะสามารถปรับพารามิเตอร์การตัดหรือหยุดกระบวนการได้โดยอัตโนมัติเพื่อป้องกันความเสียหาย
4. ใช้เทคนิคการทำความเย็นที่เหมาะสม
นอกจากการหล่อลื่นแล้ว เทคนิคการทำความเย็นอื่นๆ ยังช่วยลดอุณหภูมิของหัวกัดวงแหวน TCT ได้ วิธีการทั่วไปวิธีหนึ่งคือการใช้ลมอัดหรือละอองน้ำหล่อเย็นเพื่อเป่าเศษออกและทำให้หัวกัดเย็นลงในระหว่างกระบวนการตัด อากาศอัดยังช่วยป้องกันการสะสมของเศษ ซึ่งอาจส่งผลให้เกิดความร้อนเพิ่มขึ้นได้
อีกทางเลือกหนึ่งคือการใช้ระบบน้ำหล่อเย็นที่หมุนเวียนน้ำหล่อเย็นผ่านหัวกัดและชิ้นงาน ระบบประเภทนี้ให้การระบายความร้อนที่มีประสิทธิภาพมากขึ้นและมีประโยชน์อย่างยิ่งสำหรับการตัดด้วยความเร็วสูง
5. ดูแลรักษาเครื่องตัดอย่างเหมาะสม
การบำรุงรักษาอย่างเหมาะสมถือเป็นสิ่งสำคัญในการรับประกันประสิทธิภาพและความทนทานในระยะยาวของหัวกัดวงแหวน TCT ของคุณ หลังการใช้งานแต่ละครั้ง ให้ทำความสะอาดเครื่องตัดอย่างทั่วถึงเพื่อขจัดเศษ เศษ หรือสารหล่อลื่นที่ตกค้าง ใช้แปรงขนอ่อนหรือปืนลมอัดเพื่อทำความสะอาดฟันและร่องของเครื่องตัด
ตรวจสอบเครื่องตัดอย่างสม่ำเสมอเพื่อดูร่องรอยการสึกหรอหรือความเสียหาย หากคุณสังเกตเห็นการบิ่น รอยแตก หรือความหมองคล้ำบนฟันของใบมีด ให้เปลี่ยนใบมีดทันที หัวกัดทื่อหรือเสียหายอาจทำให้เกิดความร้อนเพิ่มขึ้น และอาจส่งผลให้ประสิทธิภาพการตัดต่ำ
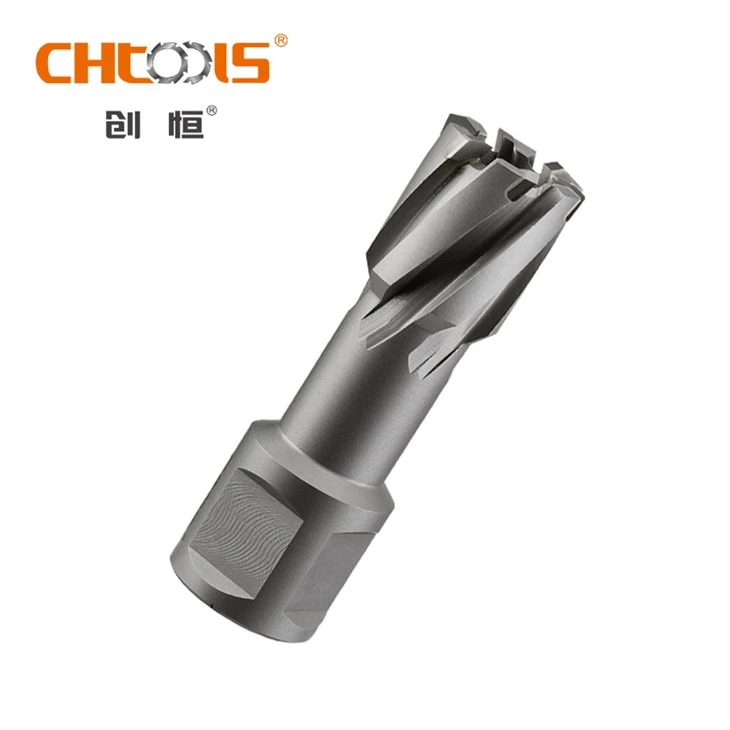

เก็บเครื่องตัดไว้ในที่แห้งและสะอาดเพื่อป้องกันการกัดกร่อนและความเสียหาย ใช้กล่องป้องกันหรือชั้นเก็บของเพื่อรักษาเครื่องตัดให้ปลอดภัยเมื่อไม่ได้ใช้งาน
ผลิตภัณฑ์ที่แนะนำสำหรับการตัดวงแหวน TCT
ในฐานะซัพพลายเออร์เครื่องตัดวงแหวน TCT ฉันนำเสนอผลิตภัณฑ์คุณภาพสูงที่หลากหลายซึ่งออกแบบมาเพื่อตอบสนองความต้องการของอุตสาหกรรมต่างๆ นี่คือผลิตภัณฑ์ที่เราแนะนำบางส่วน:
- ดอกสว่านเจาะวงแหวนคาร์ไบด์: ดอกสว่านคัตเตอร์วงแหวนคาร์ไบด์ของเราผลิตจากทังสเตนคาร์ไบด์คุณภาพสูง ให้ประสิทธิภาพการตัดและความทนทานที่ยอดเยี่ยม ดอกสว่านเหล่านี้เหมาะสำหรับการตัดวัสดุหลายประเภท รวมถึงเหล็ก สแตนเลส และเหล็กหล่อ
- เครื่องตัดวงแหวนปลายคาร์ไบด์: หัวกัดวงแหวนปลายคาร์ไบด์ของเรามีปลายคาร์ไบด์ประสานเข้ากับตัวเหล็กความเร็วสูง ให้การผสมผสานระหว่างความแข็งแกร่งและประสิทธิภาพการตัด หัวกัดเหล่านี้เหมาะอย่างยิ่งสำหรับงานตัดงานหนักและสามารถทนต่ออุณหภูมิสูงได้
- ชุดคัตเตอร์วงแหวนคาร์ไบด์: ชุดหัวกัดวงแหวนคาร์ไบด์ของเรามีหลายขนาดหัวกัด ช่วยให้คุณจัดการงานตัดต่างๆ ได้อย่างง่ายดาย ชุดเหล่านี้เป็นโซลูชันที่คุ้มค่าสำหรับมืออาชีพที่ต้องการหัวกัดหลายขนาดสำหรับโครงการของตน
บทสรุป
การปกป้องหัวกัดวงแหวน TCT จากอุณหภูมิสูงถือเป็นสิ่งสำคัญเพื่อให้มั่นใจถึงประสิทธิภาพสูงสุดและอายุการใช้งานที่ยาวนาน ด้วยการทำความเข้าใจสาเหตุของอุณหภูมิสูงและการนำกลยุทธ์ที่ระบุไว้ในบล็อกโพสต์นี้ไปใช้ คุณจะสามารถลดความเสี่ยงที่จะเกิดความร้อนสูงเกินไปและยืดอายุการใช้งานของหัวกัดได้อย่างมาก อย่าลืมเลือกพารามิเตอร์การตัดที่เหมาะสม ใช้สารหล่อลื่นคุณภาพสูง ตรวจสอบกระบวนการตัด และบำรุงรักษาเครื่องตัดอย่างเหมาะสม
หากคุณอยู่ในตลาดสำหรับหัวกัดวงแหวน TCT คุณภาพสูง หรือต้องการข้อมูลเพิ่มเติมเกี่ยวกับการปกป้องหัวกัดของคุณจากอุณหภูมิสูง โปรดอย่าลังเลที่จะติดต่อเรา- ทีมผู้เชี่ยวชาญของเราพร้อมที่จะช่วยเหลือคุณตามความต้องการของเครื่องมือตัด และมอบโซลูชันที่ดีที่สุดสำหรับโครงการของคุณ
อ้างอิง
- “คู่มือวิศวกรรมเครื่องมือตัด” สมาคมวิศวกรการผลิต
- "ความรู้พื้นฐานด้านการตัดเฉือน" ช่างเครื่องชาวอเมริกัน
- ข้อมูลจำเพาะทางเทคนิคของผู้ผลิตสำหรับหัวกัดวงแหวน TCT