การเลือกหัวกัดวงแหวน TCT (ปลายทังสเตนคาร์ไบด์) ที่เหมาะสมเป็นสิ่งสำคัญอย่างยิ่งในการบรรลุผลการตัดที่มีประสิทธิภาพและมีคุณภาพสูง โดยเฉพาะอย่างยิ่งเมื่อพิจารณาถึงความแข็งของวัสดุที่จะตัด ในฐานะซัพพลายเออร์เครื่องตัดวงแหวน TCT ฉันเข้าใจถึงความสำคัญของการตัดสินใจครั้งนี้ และพร้อมที่จะแนะนำคุณตลอดกระบวนการ
ทำความเข้าใจเกี่ยวกับความแข็งของวัสดุ
ความแข็งของวัสดุเป็นคุณสมบัติพื้นฐานที่กำหนดว่าจะสามารถตัดวัสดุได้ง่ายเพียงใด โดยทั่วไปจะวัดโดยใช้เครื่องชั่ง เช่น เครื่องชั่ง Rockwell, เครื่องชั่ง Brinell หรือเครื่องชั่ง Vickers วัสดุที่แข็งกว่า เช่น เหล็กกล้าคาร์บอนสูง สเตนเลส และโลหะผสมบางชนิด ต้องใช้เครื่องมือตัดที่มีความทนทานมากกว่า เมื่อเทียบกับวัสดุที่อ่อนกว่า เช่น เหล็กเหนียวหรืออะลูมิเนียม
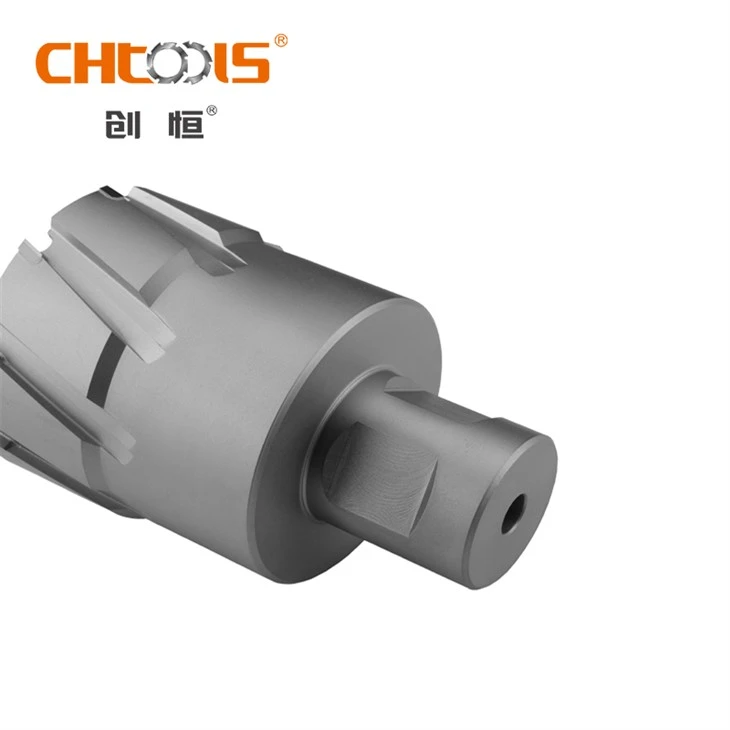

เมื่อใช้หัวกัดกับวัสดุที่แข็งเกินไปสำหรับความสามารถของมัน อาจทำให้เกิดการสึกหรอก่อนเวลาอันควร การบิ่นของคมตัด และลดประสิทธิภาพการตัด ในทางกลับกัน การใช้คัตเตอร์ที่ออกแบบมาสำหรับวัสดุแข็งกับวัสดุอ่อนอาจส่งผลให้มีค่าใช้จ่ายที่ไม่จำเป็นและความเร็วในการตัดช้าลง
ปัจจัยที่ต้องพิจารณาตามความแข็งของวัสดุ
วัสดุเนื้ออ่อน (สูงสุด 200 HB)
วัสดุเนื้ออ่อน เช่น เหล็กเหนียว ทองแดง และอะลูมิเนียม ตัดได้ง่าย สำหรับวัสดุเหล่านี้ หัวกัดวงแหวน TCT ที่มีเกรดคาร์ไบด์มาตรฐานก็เพียงพอแล้ว หัวกัดเหล่านี้มักจะมีคมตัดที่คมซึ่งสามารถดึงวัสดุออกได้อย่างรวดเร็วโดยไม่ต้องใช้แรงมากเกินไป
รูปทรงของหัวกัดก็มีความสำคัญเช่นกัน หัวกัดที่มีมุมเอียงสูงสามารถช่วยในการคายเศษได้ ซึ่งเป็นสิ่งสำคัญสำหรับการรักษาพื้นที่การตัดให้สะอาดและป้องกันการอุดตันของเศษ ส่งผลให้การตัดเรียบขึ้นและอายุการใช้งานเครื่องมือยาวนานขึ้น สำหรับวัสดุเนื้ออ่อน มุมเกลียวประมาณ 30 - 40 องศามักเหมาะอย่างยิ่ง
ของเราชุดคัตเตอร์วงแหวนคาร์ไบด์เป็นตัวเลือกที่ดีสำหรับการตัดวัสดุเนื้ออ่อน ได้รับการออกแบบให้มีปลายคาร์ไบด์คุณภาพสูงและรูปทรงที่ได้รับการปรับปรุงเพื่อให้มั่นใจในการตัดที่มีประสิทธิภาพและประสิทธิภาพที่ยาวนาน
วัสดุปานกลาง - แข็ง (200 - 350 HB)
วัสดุในช่วงความแข็งนี้ เช่น เหล็กกล้าคาร์บอนปานกลางและเหล็กกล้าอัลลอยด์บางชนิด จำเป็นต้องใช้หัวกัดวงแหวน TCT ที่แข็งแกร่งกว่า แนะนำให้ใช้หัวกัดที่มีเกรดคาร์ไบด์ที่แข็งแรงกว่าและการเคลือบที่ทนทานกว่า การเคลือบไทเทเนียมไนไตรด์ (TiN) หรือไทเทเนียมอะลูมิเนียมไนไตรด์ (TiAlN) สามารถปรับปรุงความต้านทานการสึกหรอของหัวกัดได้อย่างมาก ช่วยให้ทนทานต่อแรงตัดที่สูงขึ้นและความร้อนที่เกิดขึ้นเมื่อตัดวัสดุแข็งปานกลางถึงแข็ง
การออกแบบฟันของคัตเตอร์ก็มีบทบาทเช่นกัน หัวกัดที่มีการออกแบบฟันที่มีระยะพิทช์แปรผันสามารถลดการสั่นสะท้านระหว่างการตัด ซึ่งเป็นประโยชน์ต่อทั้งหัวกัดและชิ้นงาน ส่งผลให้ได้ผิวสำเร็จที่ดีขึ้นและการสึกหรอของหัวกัดน้อยลง
ของเราเครื่องตัดสว่านแม็กเหมาะสำหรับวัสดุแข็งปานกลาง-แข็ง ประกอบด้วยปลายคาร์ไบด์ขั้นสูงและการเคลือบผิวประสิทธิภาพสูงเพื่อให้มั่นใจถึงประสิทธิภาพการตัดที่เชื่อถือได้ในการใช้งานที่ท้าทาย
วัสดุแข็ง (สูงกว่า 350 HB)
การตัดวัสดุแข็ง เช่น เหล็กกล้าคาร์บอนสูง เหล็กสเตนเลส และโลหะผสมที่ผ่านการอบชุบด้วยความร้อน ถือเป็นงานที่ต้องใช้ความพยายามสูง สำหรับวัสดุเหล่านี้ หัวกัดวงแหวน TCT ที่มีเกรดคาร์ไบด์ระดับพรีเมียมและการเคลือบผิวแบบพิเศษถือเป็นสิ่งสำคัญ การเคลือบ เช่น คาร์บอนคล้ายเพชร (DLC) หรือคิวบิกโบรอนไนไตรด์ (CBN) สามารถให้ความต้านทานการสึกหรอและการกระจายความร้อนได้ดีเยี่ยม ช่วยให้หัวกัดสามารถรักษาคมตัดได้แม้ภายใต้สภาวะที่รุนแรง
ต้องพิจารณาเส้นผ่านศูนย์กลางแกนกลางของหัวกัดด้วย เส้นผ่านศูนย์กลางแกนที่ใหญ่ขึ้นสามารถให้ความมั่นคงและความแข็งแกร่งมากขึ้นในระหว่างการตัด ซึ่งเป็นสิ่งสำคัญเมื่อต้องจัดการกับวัสดุแข็ง นอกจากนี้ หัวกัดที่มีกระบวนการเจียรที่มีความแม่นยำสูงสามารถรับประกันคมตัดที่คมและสม่ำเสมอ ส่งผลให้คุณภาพการตัดดีขึ้น
ของเราเครื่องตัดวงแหวนปลายคาร์ไบด์ได้รับการออกแบบมาโดยเฉพาะสำหรับวัสดุแข็ง โดยมีคุณลักษณะเกรดคาร์ไบด์ระดับพรีเมียม การเคลือบประสิทธิภาพสูง และการออกแบบทางวิศวกรรมที่มีความแม่นยำ เพื่อมอบประสิทธิภาพการตัดที่โดดเด่นในการใช้งานที่ท้าทายที่สุด
พารามิเตอร์การตัด
นอกจากการเลือกหัวกัดที่เหมาะสมตามความแข็งของวัสดุแล้ว การปรับพารามิเตอร์การตัดก็มีความสำคัญเช่นกัน ความเร็วตัด อัตราป้อน และน้ำมันตัด ล้วนมีบทบาทในกระบวนการตัด
สำหรับวัสดุที่อ่อนกว่า สามารถใช้ความเร็วตัดและอัตราป้อนที่สูงขึ้นเพื่อเพิ่มผลผลิตได้ อย่างไรก็ตาม สำหรับวัสดุที่แข็งกว่า ความเร็วในการตัดและอัตราการป้อนที่ต่ำลงมักจำเป็นเพื่อป้องกันการสึกหรอของหัวกัดมากเกินไป การใช้น้ำมันตัดกลึงที่เหมาะสมยังช่วยลดความร้อนและแรงเสียดทาน เพิ่มประสิทธิภาพการตัดและอายุการใช้งานของเครื่องมืออีกด้วย
บทสรุป
การเลือกหัวกัดวงแหวน TCT ที่เหมาะสมโดยพิจารณาจากความแข็งของวัสดุที่จะตัดเป็นการตัดสินใจที่สำคัญซึ่งอาจส่งผลกระทบอย่างมากต่อประสิทธิภาพการตัด อายุการใช้งานของเครื่องมือ และต้นทุนโดยรวม ในฐานะซัพพลายเออร์หัวกัดวงแหวน TCT เรามีหัวกัดคุณภาพสูงหลากหลายประเภทที่เหมาะสำหรับระดับความแข็งของวัสดุที่แตกต่างกัน ไม่ว่าคุณจะตัดวัสดุอ่อน แข็งปานกลาง หรือแข็ง เรามีโซลูชันที่เหมาะสมสำหรับคุณ
หากคุณสนใจผลิตภัณฑ์ของเราหรือมีคำถามใดๆ เกี่ยวกับการเลือกหัวกัดวงแหวน TCT ที่เหมาะสมสำหรับการใช้งานเฉพาะของคุณ โปรดติดต่อเราเพื่อขอการจัดซื้อและปรึกษาหารือเพิ่มเติม เรามุ่งมั่นที่จะมอบผลิตภัณฑ์และบริการที่ดีที่สุดให้กับคุณเพื่อตอบสนองความต้องการในการตัดของคุณ
อ้างอิง
- "คู่มือการตัดเฉือน", Industrial Press Inc.
- “วิศวกรรมเครื่องมือตัด” สมาคมวิศวกรการผลิต