

เฮ้! ในฐานะซัพพลายเออร์ของดอกเคาเตอร์ซิงค์ HSS (เหล็กความเร็วสูง) ฉันมักถูกถามเกี่ยวกับอัตราการป้อนของเครื่องมือที่ดีเหล่านี้ ดังนั้นฉันคิดว่าฉันจะใช้เวลาสักครู่เพื่อแจกแจงรายละเอียดทั้งหมดและแบ่งปันสิ่งที่ฉันรู้
ก่อนอื่น เรามาพูดถึงอัตราการป้อนกันก่อน พูดง่ายๆ ก็คือ อัตราการป้อนคือความเร็วที่เคาเตอร์ซิงค์เคลื่อนเข้าสู่วัสดุที่คุณกำลังทำงานอยู่ มีหน่วยวัดเป็นนิ้วต่อรอบ (IPR) หรือมิลลิเมตรต่อรอบ (มม./รอบ) ขึ้นอยู่กับระบบที่คุณใช้ การได้รับอัตราการป้อนที่ถูกต้องเป็นสิ่งสำคัญอย่างยิ่ง เนื่องจากอาจส่งผลกระทบอย่างมากต่อคุณภาพงาน อายุการใช้งานของดอกเคาเตอร์ซิงค์ และประสิทธิภาพในการทำงานของคุณ
ตอนนี้ มาดูปัจจัยที่ส่งผลต่ออัตราการป้อนของดอกเคาเตอร์ซิงค์ HSS กันดีกว่า
ประเภทวัสดุ
ประเภทของวัสดุที่คุณกำลังเคาเตอร์ซิงค์น่าจะเป็นปัจจัยที่สำคัญที่สุด วัสดุที่แตกต่างกันมีระดับความแข็งและความสามารถในการแปรรูปที่แตกต่างกัน และคุณสมบัติเหล่านี้จะเป็นตัวกำหนดความเร็วที่คุณสามารถป้อนเคาเตอร์ซิงค์ได้อย่างปลอดภัย
- วัสดุอ่อนนุ่ม: วัสดุ เช่น อะลูมิเนียมและทองเหลือง ค่อนข้างอ่อนและตัดเฉือนง่าย สำหรับวัสดุเหล่านี้ คุณสามารถใช้อัตราการป้อนที่สูงขึ้นได้ จุดเริ่มต้นที่ดีสำหรับอะลูมิเนียมอาจอยู่ที่ประมาณ 0.005 - 0.01 นิ้วต่อรอบ (0.127 - 0.254 มม./รอบ) คุณสามารถหาสิ่งที่ดีได้ดอกสว่านไฮสปีดเคาเตอร์ซิงค์สำหรับโลหะซึ่งทำงานได้ดีกับวัสดุที่อ่อนนุ่ม
- วัสดุแข็ง: เหล็กและสแตนเลสนั้นแข็งกว่ามากและต้องการอัตราป้อนที่ต่ำกว่า หากคุณพยายามป้อนเคาเตอร์ซิงค์เร็วเกินไป อาจทำให้เครื่องมือสึกหรอมากเกินไปหรือแตกหักได้ สำหรับเหล็กเหนียว อัตราป้อนประมาณ 0.002 - 0.005 นิ้วต่อรอบ (0.051 - 0.127 มม./รอบ) ถือเป็นจุดเริ่มต้นที่ดี และสำหรับเหล็กสเตนเลส คุณอาจต้องลดให้ต่ำลงอีก ประมาณ 0.001 - 0.003 นิ้วต่อรอบ (0.025 - 0.076 มม./รอบ)
ขนาดเคาเตอร์ซิงค์
ขนาดของเคาเตอร์ซิงค์ยังมีบทบาทในการกำหนดอัตราการป้อนอีกด้วย โดยทั่วไปแล้ว ดอกเคาเตอร์ซิงค์ขนาดใหญ่สามารถรองรับอัตราการป้อนที่สูงกว่าดอกเคาเตอร์ซิงค์ขนาดเล็กได้ เนื่องจากมีพื้นที่ผิวสัมผัสกับวัสดุมากกว่า ซึ่งกระจายแรงตัดได้เท่าๆ กัน

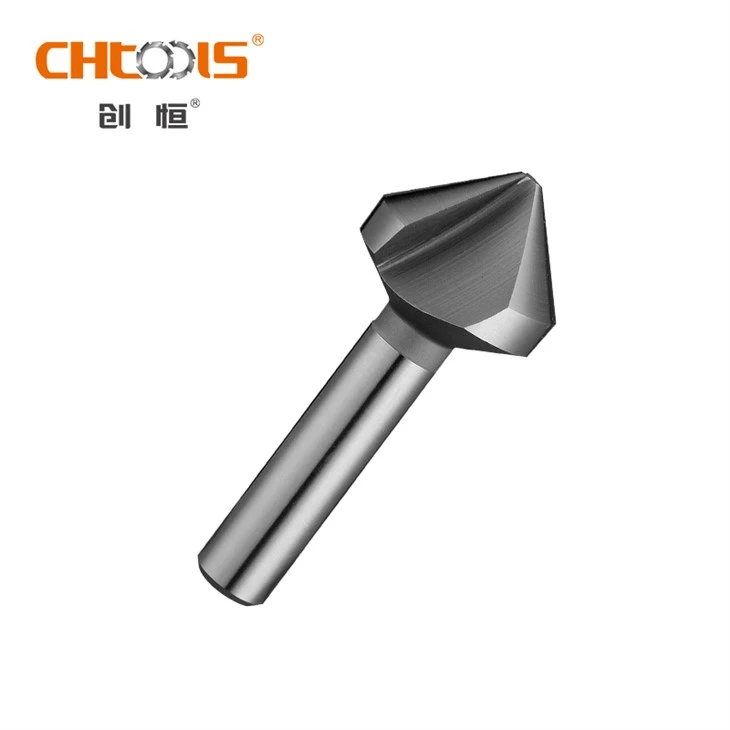
- ดอกเคาเตอร์ซิงค์ขนาดเล็ก: หากคุณใช้ดอกเคาเตอร์ซิงค์ขนาดเล็ก เช่น เส้นผ่านศูนย์กลางน้อยกว่า 1/4 นิ้ว (6.35 มม.) คุณมักจะต้องใช้อัตราป้อนที่ต่ำกว่า ซึ่งจะช่วยป้องกันไม่ให้เครื่องมือแตกหักหรือเสียหาย อัตราการป้อนประมาณ 0.001 - 0.003 นิ้วต่อรอบ (0.025 - 0.076 มม./รอบ) เป็นจุดเริ่มต้นที่ดีสำหรับเคาเตอร์ซิงค์ขนาดเล็ก
- ดอกเคาเตอร์ซิงค์ขนาดใหญ่: สำหรับดอกเคาเตอร์ซิงค์ขนาดใหญ่ที่มีเส้นผ่านศูนย์กลางมากกว่า 1/2 นิ้ว (12.7 มม.) คุณสามารถเพิ่มอัตราการป้อนได้เล็กน้อย อัตราการป้อนประมาณ 0.003 - 0.006 นิ้วต่อรอบ (0.076 - 0.152 มม./รอบ) อาจเหมาะสม ขึ้นอยู่กับวัสดุที่คุณกำลังดำเนินการ ของเราดอกเคาเตอร์ซิงค์ 82 องศามีหลายขนาด และคุณสามารถปรับอัตราการป้อนได้ตามต้องการ
เงื่อนไขการตัด
สภาพการตัด เช่น ความเร็วตัดและการใช้น้ำหล่อเย็น อาจส่งผลต่ออัตราการป้อนได้เช่นกัน
- ความเร็วในการตัด: ความเร็วในการตัดคือความเร็วที่เคาเตอร์ซิงค์หมุน โดยทั่วไปความเร็วตัดที่สูงขึ้นจะทำให้มีอัตราการป้อนสูงขึ้น แต่คุณต้องระวังอย่าให้เครื่องมือร้อนเกินไป หากความเร็วตัดสูงเกินไป อาจทำให้ HSS สูญเสียความแข็งและสึกหรออย่างรวดเร็ว คุณจะต้องค้นหาสมดุลที่เหมาะสมระหว่างความเร็วตัดและอัตราป้อนสำหรับการใช้งานเฉพาะของคุณ
- น้ำยาหล่อเย็น: การใช้น้ำหล่อเย็นสามารถช่วยปรับปรุงสภาพการตัดและช่วยให้คุณใช้อัตราป้อนที่สูงขึ้นได้ สารหล่อเย็นช่วยลดความร้อนและแรงเสียดทาน ซึ่งสามารถยืดอายุของเคาเตอร์ซิงค์และปรับปรุงผิวสำเร็จของชิ้นงานได้ หากคุณไม่ได้ใช้น้ำหล่อเย็น คุณอาจต้องลดอัตราการป้อนลงเพื่อป้องกันไม่ให้เครื่องมือร้อนเกินไป
ดังนั้น คุณจะกำหนดอัตราการป้อนที่เหมาะสมสำหรับดอกเคาเตอร์ซิงค์ HSS ของคุณได้อย่างไร? แม้ว่าจะต้องลองผิดลองถูกบ้าง แต่มีหลักเกณฑ์ทั่วไปบางประการที่คุณสามารถปฏิบัติตามได้
ขั้นแรก เริ่มต้นด้วยอัตราการป้อนอย่างระมัดระวังและค่อยๆ เพิ่มจนกว่าคุณจะพบจุดที่เหมาะสม ให้ความสนใจกับประสิทธิภาพการทำงานของเคาเตอร์ซิงค์ หากมีเสียงดังมาก หรือผิวสำเร็จของชิ้นงานไม่ดี คุณอาจป้อนชิ้นงานเร็วเกินไป ในทางกลับกัน ถ้าเคาเตอร์ซิงค์ใช้เวลานานในการตัดหรือไม่ตัดเลย คุณอาจป้อนช้าเกินไป
คุณยังสามารถดูคำแนะนำของผู้ผลิตสำหรับเคาเตอร์ซิงค์ที่คุณใช้อยู่ได้ โดยปกติแล้วจะให้คำแนะนำเกี่ยวกับอัตราการป้อนและความเร็วตัดที่แนะนำสำหรับวัสดุที่แตกต่างกัน และหากคุณยังไม่แน่ใจ อย่าลังเลที่จะติดต่อเรา เราพร้อมช่วยให้คุณได้รับประโยชน์สูงสุดจากดอกเคาเตอร์ซิงค์ HSS
นอกจากจะได้อัตราการป้อนที่ถูกต้องแล้ว ยังมีอีกสองสามอย่างที่คุณสามารถทำได้เพื่อให้แน่ใจว่าเครื่องเคาเตอร์ซิงค์ HSS ของคุณมีประสิทธิภาพดีที่สุด
- การถือครองเครื่องมือที่เหมาะสม: ตรวจสอบให้แน่ใจว่าเคาเตอร์ซิงค์อยู่ในที่จับเครื่องมืออย่างแน่นหนา ดอกเคาเตอร์ซิงค์ที่หลวมหรือโยกเยกอาจทำให้การตัดไม่สม่ำเสมอและการสึกหรอก่อนเวลาอันควร
- การบำรุงรักษาตามปกติ: รักษาเคาเตอร์ซิงค์ของคุณให้สะอาดและคม ดอกเคาเตอร์ซิงค์ที่ทื่อจะต้องใช้อัตราการป้อนที่สูงขึ้นในการตัด ซึ่งอาจส่งผลให้เครื่องมือสึกหรอมากขึ้น คุณสามารถลับดอกเคาเตอร์ซิงค์ได้โดยใช้หินลับมีดหรือเครื่องมือลับเฉพาะ
- เครื่องมือคุณภาพ: ลงทุนในดอกเคาเตอร์ซิงค์ HSS คุณภาพสูง เครื่องมือที่ราคาถูกกว่าอาจดูเหมือนเป็นข้อเสนอที่ดีในตอนแรก แต่เครื่องมือเหล่านั้นมักจะทำงานได้ไม่ดีนักและอาจทำให้คุณเสียค่าใช้จ่ายมากขึ้นในระยะยาว ของเราดอกเคาเตอร์ซิงค์โลหะและดอกสว่านเคาเตอร์ซิงค์สำหรับโลหะผลิตจาก HSS คุณภาพสูงและได้รับการออกแบบให้มีประสิทธิภาพและความทนทานเป็นเลิศ
หากคุณมีคำถามใดๆ เกี่ยวกับดอกเคาเตอร์ซิงค์ HSS หรือต้องการความช่วยเหลือในการกำหนดอัตราการป้อนที่เหมาะสมสำหรับการใช้งานของคุณ อย่าลังเลที่จะติดต่อเรา เราเป็นซัพพลายเออร์ที่เชื่อถือได้สำหรับดอกเคาเตอร์ซิงค์ HSS และเรายินดีช่วยเหลือลูกค้าของเราเสมอ ไม่ว่าคุณจะเป็นผู้ชื่นชอบงาน DIY หรือช่างเครื่องมืออาชีพ เราก็มีเครื่องมือที่เหมาะสมสำหรับคุณ ติดต่อเราเพื่อขอรายละเอียดเพิ่มเติมหรือเริ่มการเจรจาซื้อ แล้วมาทำงานร่วมกันเพื่อตอบสนองความต้องการในการเคาน์เตอร์ซิงค์ของคุณ!
อ้างอิง
- "คู่มือการตัดเฉือน" โดย Industrial Press Inc.
- เอกสารทางเทคนิคของผู้ผลิตสำหรับดอกเคาเตอร์ซิงค์ HSS


